A termoformagem é um dos processos mais utilizados pelos transformadores de plástico, reconhecido por ser simples e econômica.
Segundo a Associação Brasileira da Indústria do Plástico (ABIPLAST), esse processo responde por 7% de todos os plásticos transformados no país, número que vem se mantendo estável nos últimos anos.
Para Rui Katsuno, fundador e presidente da MTF Termoformadoras e vice-presidente da Câmara Setorial de Máquinas e Acessórios para a Indústria do Plástico (CSMAIP) da Associação Brasileira da Indústria de Máquinas e Equipamentos (ABIMAQ), há espaço no mercado para aumentar essa participação.
“Temos produtos em desenvolvimento quase todo mês. O revestimento interno de ambulâncias é um bom exemplo dessa evolução: começou em madeira, passou para fibra e hoje já é um caso consolidado em termoformado, mais leve, mais higiênico e mais rápido de produzir.”
Ele cita também as embalagens de alimentos, com ou sem atmosfera modificada, que ganharam espaço direto por aumentarem a vida útil do produto.
“Isso não é modismo, é resultado técnico. O espaço existe; falta o transformador enxergar a termoformagem como alternativa de engenharia, não como processo secundário”, afirma.
Como funciona a termoformagem?
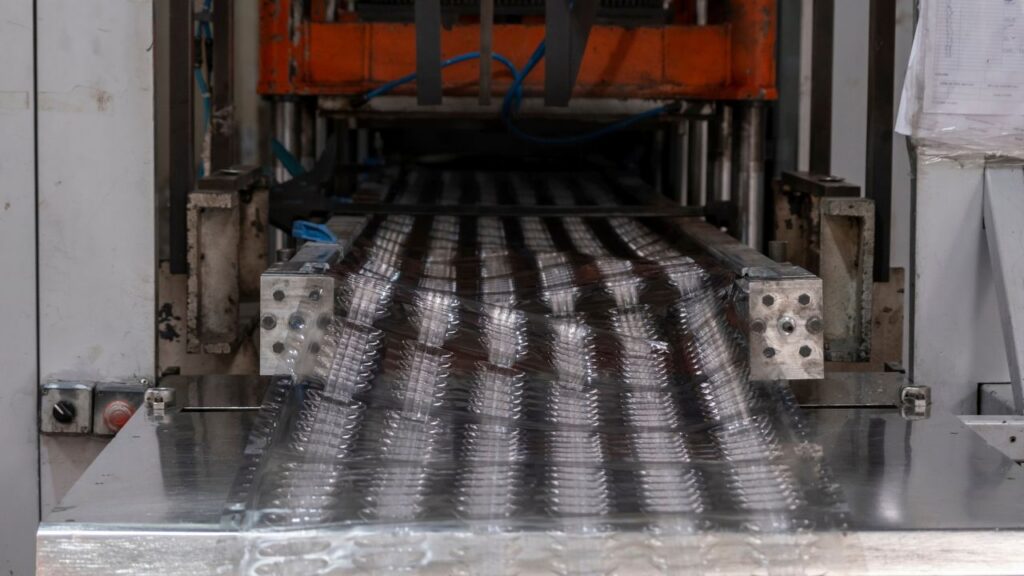
A termoformagem consiste no aquecimento de uma chapa termoplástica rígida moldada contra a superfície de uma cavidade.
A chapa é presa pelas bordas em uma estrutura de fixação antes de ser aquecida por um painel de resistência elétrica ou cerâmica até atingir a maleabilidade adequada.
Em seguida, essa chapa é assentada sobre a matriz para adquirir o formato do produto acabado. Dependendo do polímero e da aplicação, esse assentamento pode ser feito por três métodos:
Vácuo (Vacuum Forming): O ar residual entre a chapa quente e o molde é succionado, fazendo com que a pressão ambiente empurre o plástico contra a matriz.
É utilizado para produção de peças técnicas e carenagens de chapa grossa (gabinetes internos e portas de geladeiras, malas de viagem, tetos de veículos), embalagens rígidas simples (bandejas de transporte, caixas de ovos, berços para acomodação de ferramentas, blisters) e peças sanitárias de grande porte (banheiras, spas).
Pressão (Pressure Forming): Além do vácuo no fundo do molde, ar comprimido de alta pressão é soprado na face oposta da chapa aquecida.
Ideal para a fabricação de embalagens alimentícias de parede fina (potes de iogurte, margarina e congelados, copos descartáveis), peças que exigem gravura ou textura definidas, cantos vivos e logotipos estampados, blisters que exigem vedação e alta número das cavidades (como as cartelas de comprimidos) e materiais mais rígidos ou de alta memória elástica que resistem à conformação com o vácuo simples.
Prensagem (Matched-Mold Forming): A chapa amolecida é posicionada entre as duas metades do molde (macho e fêmea), que é fechado mecanicamente por prensa hidráulica ou pneumática, prensando o plástico no espaço livre.
Produz peças rígidas com espessura consistente, marmiteiras, caixas e bandejas em EPS (isopor) e aquelas que demandam detalhes gravados nos dois lados. Também é recomendada para materiais compostos, como plástico reforçado com fibras.
Após a moldagem, o plástico é resfriado (normalmente por circulação de água) para solidificar e reter a forma tridimensional do produto final. A peça é extraída e segue para o acabamento, no qual as bordas são cortadas.
Esta última etapa, inclusive, é apontada como uma das desvantagens da termoformagem, pois demanda uma operação secundária de rebarbação ou recorte, que preferencialmente deve seguir para moagem e reaproveitamento para se transformar em plástico reciclado pós-industrial (PIR).
Quando utilizar a termoformagem
A decisão de utilizar a termoformagem é central no planejamento e envolve diversos fatores, que vão desde o produto desejado até a estrutura física e capacidade de investimento do transformador.
Esse processo apresenta características que o tornam mais competitivo relação aos demais, como a injeção, por exemplo, tais como:
- Alta produtividade;
- Grande variedade de matérias-primas que podem ser transformadas;
- Baixo índice de manutenção dos equipamentos;
- Custo reduzido de equipamentos e moldes;
- Pouco espaço para instalação da linha de produção; e
- Mão de obra menos especializada.
De modo geral, o transformador deve optar pela termoformagem quando o projeto se enquadrar em algumas dessas situações:
- Peças que exigem espessuras de parede muito finas associadas a uma grande área de superfície.
- Quando a demanda anual da peça varia de algumas centenas a poucas dezenas de milhares de unidades, ou mesmo para testes de mercado.
- Custo do molde, uma vez que somente um lado da peça é moldado na superfície (exceto na prensagem) e opera sob as baixas pressões do vácuo ou ar comprimido. Por isso, o molde pode ser construído em alumínio usinado ou até resinas epóxi.
Um molde de injeção é significativamente mais caro, pois requer dois lados usinados em aço temperado com alta precisão para suportar dezenas de toneladas de pressão.
- Fabricação de peças de grandes dimensões físicas (gabinetes e portas de geladeiras, caixas d’água, caçambas). Uma termoformadora para chapas grandes tem estrutura simples e custo por metro quadrado de peça mais acessível.
Já para injetar uma peça de mesma dimensão é necessário uma injetora de alta tonelagem, com alto custo de aquisição e de consumo energético.
- Peças que necessitam de impressão gráfica de alta qualidade antes da conformação. Na termoformagem, é possível imprimir o layout plano diretamente na bobina ou chapa por flexografia ou rotogravura antes do aquecimento e da moldagem.
Na avaliação de Rui Katsuno, que é também autor do livro “O Vilão que Salvou o Mundo” e apresentador do PodPlástico, podcast que entrevista especialistas, parlamentares e lideranças do setor, quando o transformador compara custo unitário real, e não só o preço da máquina, a conta fecha para a termoformagem em qualquer aplicação de parede fina e alto volume.
“As marmitas de PP são o exemplo mais atual: antes injetadas e mais espessas, hoje são termoformadas, mais leves e com ciclo de produção muito mais rápido. Isso significa menos matéria-prima por peça e mais peças por hora.”
Origem da matéria-prima na termoformagem
A chapa que alimenta a termoformadora é originada em outro processo de transformação, a extrusão.
Para isso, o transformador conta com dois modelos de operação: descontinuado, ou seja, quando compra a matéria-prima de um fornecedor especializado, ou integrado, no qual a extrusão faz parte da linha de produção, fornecendo a chapa dentro da mesma operação.
Rui Katsuno explica que essa decisão depende do polímero e da escala. “Em PS ou PP — pratos, copos, potes — o custo da chapa junto à concorrência normalmente exige extrusora própria na linha, senão o negócio não é competitivo”.
Já no PET, prossegue o especialista, há oferta ampla de fabricantes de chapa no mercado, o que possibilita manter competitividade por um bom tempo, depende do porte da operação.
“Isso explica por que tantas empresas com alto volume ainda não têm extrusão: o modelo de compra da chapa se sustenta em PET de um jeito que não se sustenta em PS/PP.”
Inovações na termoformagem
Como todos os demais processos de transformação do plástico, a termoformagem passa por inovações constantes na busca por produtividade, eficiência energética e sustentabilidade.
“Na nossa área, estamos entregando máquinas mais rápidas, confiáveis e estáveis, com supervisório e IA embarcada”, diz Rui Katsuno.
“E aqui está o ponto técnico: quando você mensura a perda com precisão em tempo real, não em relatório de fim de turno, ela tende a cair, porque o operador passa a corrigir a causa e não o sintoma.”
Para ilustrar, ele cita a evolução constante de sua empresa, a MTF Termoformadoras, para atender o mercado latino-americano, que tem demandas diferentes do europeu e do asiático.
“Trabalhamos com fornecedores nacionais de alta qualidade porque máquina parada é dinheiro parado. Quando o cliente precisa de manutenção, a peça de reposição tem que estar disponível rápido, não em três semanas de importação.”
Quer saber tudo sobre a termoformagem e seus processos? Baixe o gratuitamente o e-book exclusivo produzido pelo Mundo do Plástico.