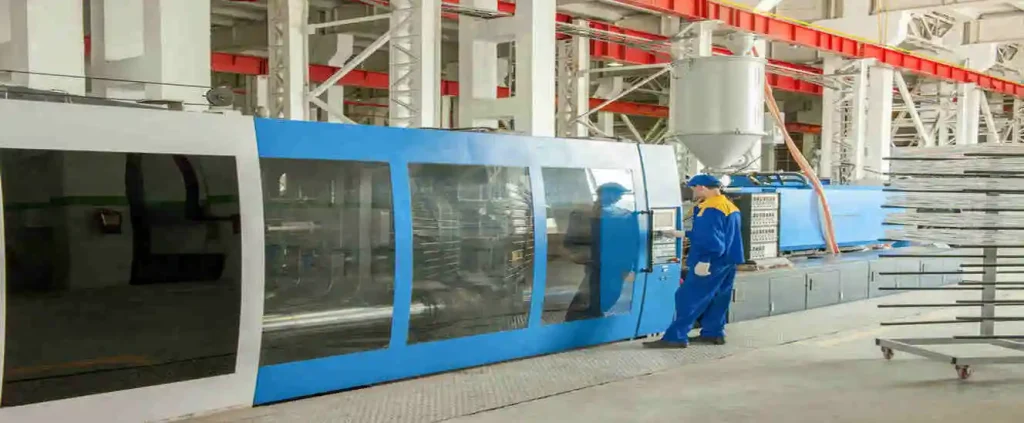
O cálculo da força de fechamento é necessário para manter o molde fechado, já que, durante o processo de injeção, ocorre uma força contrária. No entanto, não são todos os operadores que sabem como calculá-la, abrindo espaço para diversos problemas.
A falta de força de fechamento do molde pode causar, principalmente, rebarbas e alteração dimensional nas peças, porém, o excesso também é prejudicial e pode causar desgaste prematuro do molde, deformações nas cavidades, quebra de pinos extratores ou trinca de postiços, estiramento das colunas e deformação das placas fixa e móvel.
Em resumo, para calcular a força de fechamento (Ff) em toneladas na injeção plástica, utiliza-se a seguinte fórmula base: Ff = (Área Projetada x Pressão Média x Constante do Material x N° de Cavidades) / 1000. É recomendado sempre adicionar uma margem de segurança de 10% a 15% ao resultado final.
Saiba mais: Saiba tudo sobre extrusão-sopro e injeção-sopro
O que é a força de fechamento na injeção de plásticos?
A força de fechamento é um dos parâmetros mais críticos e fundamentais no processo de moldagem por injeção de plásticos. Ela representa a força total que a máquina injetora deve exercer para manter as duas metades do molde firmemente fechadas durante a fase de injeção.
Simplificando, é a “pressão de aperto” que impede o molde de se abrir devido à pressão gerada pelo plástico fundido ao ser injetado na cavidade.
Por que o ajuste correto da força de fechamento é fundamental?
Se essa força for insuficiente, o material pode vazar pelas linhas de partição do molde (causando o defeito conhecido como “rebarba” ou flash), resultando em peças defeituosas e desperdício de matéria-prima.
O cálculo e o ajuste correto da força de fechamento são vitais para a qualidade da peça e para a longevidade do equipamento. Essa força deve ser sempre maior do que a força de separação (a força exercida pela pressão interna do plástico que tenta abrir o molde).
Quais fatores determinam a força de fechamento necessária?
A força necessária é determinada por uma série de fatores, incluindo a área projetada da peça (a maior área da peça vista no plano de partição), a pressão de injeção dentro da cavidade e o tipo de material plástico utilizado. Um cálculo preciso garante que não haja desperdício de energia (usando força em excesso) nem a produção de rejeitos (usando força insuficiente).
De acordo com João Souza, técnico em plásticos e especialista em processos de produção, o cálculo da força de fechamento exige que as seguintes informações sejam consideradas:
| Parâmetro | Descrição e Relevância no Cálculo da Força de Fechamento |
|---|---|
| Área projetada | Corresponde à área da cavidade do molde que está sujeita à pressão de injeção. É um dos fatores principais no cálculo da força de fechamento, pois determina a superfície sobre a qual o material exerce pressão durante o processo. |
| Relação de fluxo | Indica a razão entre o comprimento e a espessura da peça moldada. Essa relação influencia diretamente a resistência do fluxo do polímero fundido e, consequentemente, a pressão necessária para o preenchimento do molde. |
| Pressão média exercida pelo material na injeção | Representa a força por unidade de área aplicada pelo polímero fundido dentro do molde durante a injeção. Essa pressão é multiplicada pela área projetada para determinar a força total de fechamento exigida da máquina injetora. |
| Constante relativa ao tipo de material | Cada polímero apresenta características próprias de fluidez e compressibilidade. Essa constante corrige o cálculo conforme o tipo de material, garantindo que a força de fechamento esteja adequada à viscosidade e ao comportamento térmico do plástico. |
Veja também: Como escolher o aço correto para os moldes de injeção
Como fazer o cálculo da área projetada?
“Devem ser consideradas todas as áreas (peça, canais de injeção e distribuição) projetadas sobre a placa móvel”, resume o especialista. Para molde com múltiplas cavidades, recomenda-se considerar apenas uma, pois, na fórmula da força de fechamento, é informado o número de cavidades.
Relação de fluxo (LF/S)
É a relação entre o percurso de fluxo (LF), distância entre o ponto de injeção e o ponto da peça mais distante do eixo, e a espessura média das paredes das peças (S):
Exemplo: LF= 150 mm e S= 1,5 mm
LF/S = 150/1,5= 100
Confira: Pressão e velocidade de injeção do plástico: Como controlar para ter qualidade nas peças?
Cálculo da pressão média exercida pelo material (Pm)
É necessário usar um diagrama para encontrar o ponto de intersecção entre a curva relativa ao fluxo e a linha relativa à espessura da parede. Projetando esse ponto sobre o eixo das ordenadas, se obtém o valor da pressão média (Pm).
Entenda: Porta molde é essencial no processo de injeção do plástico
Como fazer o cálculo da força de fechamento?
O cálculo do fechamento pode ser realizado com a aplicação da fórmula:
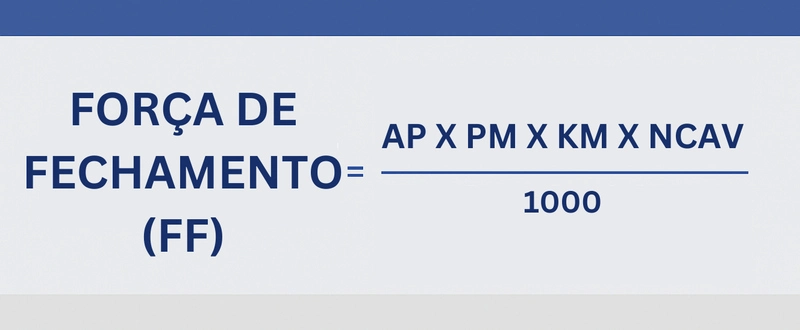
Ff= AP x PM x KM x Ncav / 1000
Em que:
Ff = força de fechamento em toneladas (t)
AP = Área projetada em cm²
PM = pressão média de injeção (Bar)
Ncav = número de cavidades
Km = constante relativa ao tipo de material usado, cujos valores são:
- 1 para PA, PEHD, PEBD, PS, PP
- 1,5 para SAN, ABS, CA, POM, SB
- 2 para PC, PMMA, PPO, PVC
Apesar disso, podem existir diferenças entre a mínima e a máxima, que se devem principalmente à geometria da peça e do material injetado. Também é importante manter uma margem de segurança de 10% a 15% da força em toneladas.
Força de fechamento: exemplo prático de cálculo
Imagine que vamos injetar uma peça de Polipropileno (Constante 1). A área projetada é de 200 cm², a pressão média de injeção encontrada foi de 300 Bar e o molde possui 4 cavidades.
Aplicando na fórmula: Ff = (200 x 300 x 1 x 4) / 1000 = 240 toneladas.
Com a margem de segurança recomendada de 10%, a máquina ideal precisa ter pelo menos 264 toneladas de força de fechamento.
Devido às altas viscosidades dos materiais plásticos que são injetados em temperaturas compatíveis com sua estabilidade térmica, são produzidas quedas de pressão consideráveis durante o fluxo de material dentro do molde. Além do mais, como o molde, geralmente, está bem mais frio do que o material plástico, esse se esfria durante o fluxo e, com isso, aumenta a viscosidade e a perda de pressão.
No entanto, “é preciso atenção redobrada, porque existem outros fatores que influenciam na pressão, como a temperatura do material e a do molde; em ambos os casos, quanto mais altas, menores serão as pressões necessárias para encher o molde – é preciso, portanto, checar todas as questões e os fatores antes de fechá-lo”, finaliza Souza.
Para saber mais sobre o cálculo da força de fechamento, além de ficar por dentro de tudo o que acontece no setor de plásticos do Brasil e do mundo, continue acompanhando o Mundo do Plástico, o canal de conteúdo da feira Plástico Brasil.
FAQ: Dúvidas comuns sobre a força de fechamento em injetoras
Ainda tem dúvidas sobre o dimensionamento ideal? Confira as respostas para os questionamentos mais comuns no dia a dia da indústria:
O que acontece se a força de fechamento for menor que o necessário?
O molde pode sofrer uma microabertura durante a injeção. Isso resulta no vazamento de material (gerando rebarbas nas peças), variações dimensionais no produto final e sérios riscos de acidentes.
O que acontece se a força de fechamento for muito alta?
Trabalhar com toneladas muito acima do necessário pode causar o esmagamento das saídas de gases (respiros), queima do material e desgaste prematuro das faces de fechamento do molde, além de gastar mais energia elétrica.
O tipo de plástico altera a força de fechamento necessária?
Sim. Cada polímero possui um índice de fluidez e viscosidade específicos, o que é representado na equação pela Constante do Material (KM). Plásticos de engenharia ou com cargas (como o PA66 GF30) oferecem mais resistência ao fluxo e exigem muito mais pressão para preencher a cavidade, por exemplo.
Posso operar a injetora na sua capacidade máxima o tempo todo?
Não é o cenário ideal. Trabalhar com a máquina injetora consistentemente no limite da sua tonelagem nominal sobrecarrega o equipamento, acelerando drasticamente o desgaste das colunas, das articulações (joelheiras) e do sistema hidráulico.
Leia mais
- 7 máquinas essenciais para começar uma linha de reciclagem do plástico
- Cursos para profissionais da indústria do plástico: confira opções online e gratuitas pelo SENAI
- O que é PLA: Conheça o poliácido láctico e suas aplicações na indústria do plástico
- O que é polietileno? Características e indicações do PEBD, PEAD e PELBD
- Isopor é reciclável? Como funciona e passo a passo da reciclagem de isopor
- Vantagens do plástico na construção civil: Principais tipos e aplicações
- Mercado de embalagens plásticas no Brasil: Aplicações, tecnologias e futuro do setor
- Gestão de resíduo industrial: Importância, vantagens e desafios
- Inteligência artificial na indústria do plástico: vantagens e desafios
- 6 formas de uso do polietileno reciclado na indústria plástica